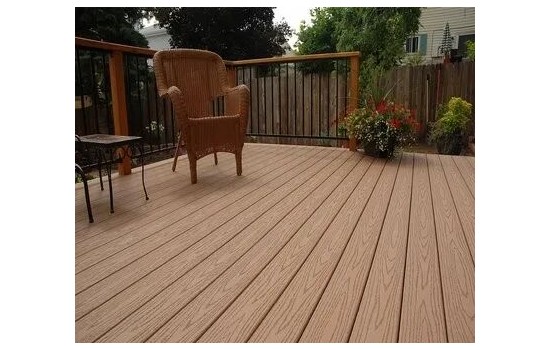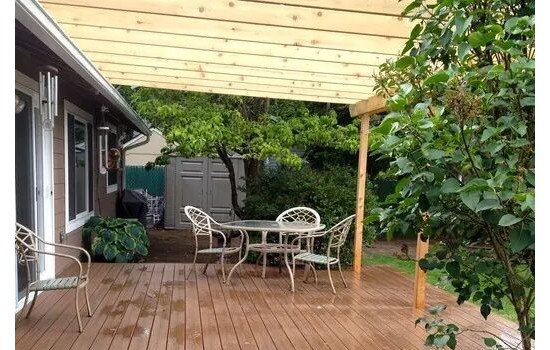


塑木板材作为户外景观、栈道、庭院铺装的核心产品,木纹与色彩是决定产品外观附加值、市场竞争力的关键指标。不同于天然木材,塑木材料由塑料、木粉、助剂共混而成,木纹属于人工仿真纹理,在色彩设计、成型加工、表面处理环节存在诸多技术难点,直接影响成品美观度、耐候性与客户认可度。
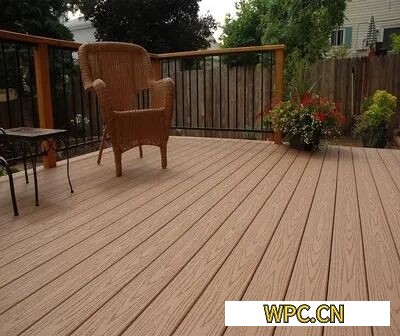
在颜色与木纹设计层面,当前行业主要分为写实仿木和装饰化定制两大方向。写实木纹以橡木、菠萝格、柚木、胡桃木等名贵木材为参照,注重年轮、虫眼、深浅色差、纹理走向的自然还原,避免纹理规则、重复,解决质感问题;装饰型木纹则面向市政、文旅项目,根据项目风格做浅灰、深咖、炭黑等现代色系的个性化纹理设计。设计阶段需要兼顾两个约束条件:一是材料本身的耐候要求,户外产品不能一味追求鲜艳色彩;二是挤出、共挤、转印等工艺的可实现性,部分复杂的交错木纹图案受设备限制难以量产,前期设计必须和工艺端协同,减少后期打样失败。
塑木板材木纹的主流制作工艺主要有三类。第一类是通体共挤木纹,通过多流道挤出机头,将不同色母料在模具内进行分流复合,一次挤出形成表层木纹,生产效率高,但纹理层次偏少,花纹变化有限。第二类是表面共挤,基材为普通塑木,表层一层彩色共挤层,在共挤层实现木纹配色,是目前高端户外板材的主流路线,耐候性能优于通体着色。第三类是后期表面处理,包括热转印、压纹、喷涂拉丝。压纹依靠辊轮在板材表面压出凹凸木纹沟槽,再配合着色;热转印是将木纹膜高温转印到板材表面,纹理丰富逼真,但附着力、耐候是短板。多种工艺也可组合使用,如共挤打底加表面压纹拉丝,兼顾耐候和装饰效果。
生产过程中木纹颜色与纹理的典型问题主要包括:一是木纹重复、花纹呆板,同一批次板材纹理相似度高,仿真度不足;二是颜色色差,同批板材左右色差、头尾色差、批次色差,主要来自色母分散不均、挤出温度波动、螺杆剪切不稳定;三是表层木纹褪色、粉化,户外长期日晒后颜色发白、木纹模糊,本质是耐候助剂配方不足,共挤层厚度偏薄;四是表面木纹出现流痕、水波纹、条纹缺陷,机头压力不稳、流道设计不合理是主要诱因;五是压纹缺陷,压纹深浅不一、断纹、边缘缺纹,和压花辊温度、压力、板材冷却定型速度有关。
针对以上问题,行业形成对应的解决方案。优化木纹设计与模具流道,采用多色分流、动态进料技术,打破纹理周期性重复;稳定挤出工艺参数,严控料筒、机头各区温度,选用高效分散型色母,建立批次配色打样制度,减小色差;配方层面,共挤层添加紫外线吸收剂、光稳定剂,保证共挤层足够厚度,提升耐候性能;优化模具流道结构,均衡熔体压力,消除表面流痕;压纹工序精准控制压辊温度、线速度、压力,板材充分冷却后再压纹,保障木纹压印均匀。